

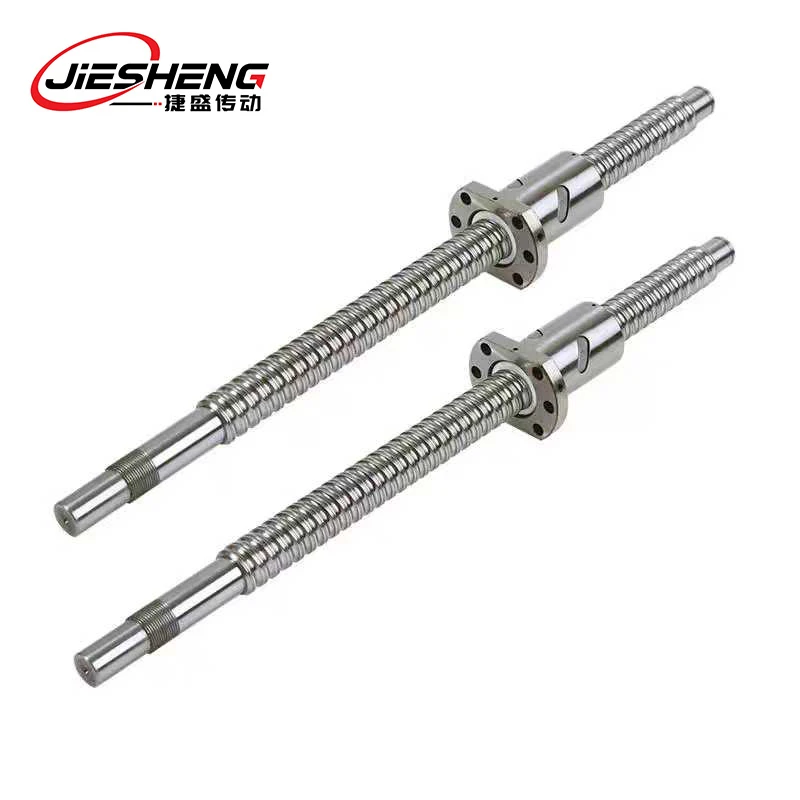
Куглични шрафови са двоструком навртком садрже структуру са две-навртке одвојене прецизним одстојником да би се елиминисала аксијална зрачност и повећала системска крутост погона. Направљен за континуирано кретање по више-оса под двосмерним векторима силе, овај склоп одржава поновљивост позиционирања кроз динамичке циклусе високог{3}}радња.
Тецхницал Цапабилитиес
Нулта аксијална игра:Механичко предоптерећење кроз прецизан одстојник спречава унутрашњи{0}}зазор задњег погона под оптерећењем уназад.
Висока структурна крутост:Геометрија са двоструким{0}}контактом минимизира померање под променљивим условима силе.
Уравнотежени профили стреса:Навоји за уземљење обезбеђују равномерну дистрибуцију оптерећења кугличних{0}}лежаја по свим активним колима.
Стандардизовани отисак:ДИН 69051 прирубнички интерфејси одговарају стандардним стамбеним јединицама.
Техничке спецификације
|
Параметар |
Спецификација |
Јединица |
Стандард |
|
Пречник осовине завртња |
16 – 80 |
мм |
ИСО 3408-2 |
|
Тхреад Леад / Питцх |
4 – 20 |
мм |
ИСО 3408-2 |
|
Класа тачности |
C3, C5, C7 |
Класа |
ДИН 69051 |
|
Прелоад Ранге |
3% – 7% динамичко оптерећење (Ц) |
кН |
Фацтори Цалибратед |
|
Површинска тврдоћа |
58 – 62 |
ХРЦ |
Индуцтион Харденед |
|
Аксијални клиренс |
0.000 (унапред учитан) |
мм |
Ласер Меасуред |
|
Радна температура |
-20 до +80 |
степен |
Стандард Греасе |
Унутрашња конструкција
Двоструке навртке:Тело од легираног челика са унутрашњим повратним каналима.
Одстојник подметача за преднапрезање:Брушена метална подлошка постављена између тела матице за стварање супротних сила потиска.
Механизам рециркулације:Челичне повратне цеви за континуирану рециркулацију куглица.
Заптивке брисача:Заптивке од синтетичке гуме на спољним крајевима за спречавање уласка течности и честица.
Класе тачности
|
Класа |
Кумулативна варијација електрода (μм/300 мм) |
Заједничка апликација |
|
C3 |
± 8 |
Прецизно брушење, оптичко кретање |
|
C5 |
± 18 |
Ласерска обрада, аутоматизована монтажа |
|
C7 |
± 50 |
Руковање материјалима, линеарни актуатори |
Прелоад Специфицатионс
|
Прелоад Ратинг |
Однос обртног момента |
Понашање система |
Типична дужност |
|
З2 (средњи) |
0.03 – 0.05 C |
Умерен обртни момент отпора |
Осе средњег оптерећења |
|
З3 (тежак) |
0.05 – 0.07 C |
Висока ригидна заштита |
Обрада велике силе |
Димензије модела и оцене оптерећења
|
Модел Цоде |
Пречник осовине (д) [мм] |
Олово (П) [мм] |
Динамичко оптерећење Ц [кН] |
Статичко оптерећење Ц0 [кН] |
Пречник прирубнице (Д) [мм] |
Дужина матице (Л) [мм] |
|
СФУ01605-Д |
16 |
5 |
15.6 |
32.1 |
48 |
85 |
|
СФУ02005-Д |
20 |
5 |
18.2 |
41.5 |
58 |
88 |
|
СФУ02505-Д |
25 |
5 |
21.4 |
56.2 |
62 |
92 |
|
СФУ02510-Д |
25 |
10 |
29.8 |
68.4 |
62 |
115 |
|
СФУ03205-Д |
32 |
5 |
25.1 |
78.3 |
80 |
96 |
|
СФУ03210-Д |
32 |
10 |
48.2 |
118.0 |
80 |
132 |
|
СФУ04010-Д |
40 |
10 |
56.4 |
152.0 |
95 |
140 |
Мануфацтуринг Воркфлов
Верификација материјала:
Шипке од легираног челика пролазе ултразвучно унутрашње испитивање.
Обрада нити:
Прецизно ваљање навоја или ЦНЦ брушење формирају геометрију стазе.
Топлотна обрада:
Индукцијско гашење очвршћава радни слој на 58–62 ХРЦ.
Спацер Фиттинг:
Прецизно преклапање подметача поставља ниво предоптерећења и излазни обртни момент.
Скупштина:
Сортиране куглице лежаја се постављају унутар рециркулацијских кругова.
Завршна инспекција:
Ласерско мерење електроде и провере одступања потврђују готове толеранције.
Уобичајене апликације
Обрада погона:Осовински погони захтевају стабилну крутост под динамичком силом сечења.
Јединице за ласерско сечење:Кретање позиционирања захтева минимални зазор током промене правца.
Аутоматске фазе покрета:Изаберите-и-механизме који захтевају дугорочну-поновљивост позиционирања.
Тешки портални системи:Портални рамови са више-осова који подржавају велика динамичка корисна оптерећења.
Процедуре контроле квалитета
Графикони грешака у висини генерисани ласерском интерферометријом.
Дневници топлотне обраде прате дубину површинске тврдоће и бројеве серије.
Мерење излазности вратила обављено на прецизним В{0}}блоковима.
Очишћени,{0}}спријечени рђи и запечаћени за-превоз на велике удаљености.
Инжењерске модификације
Прилагођена обрада на крају:Крајеви вратила обрађени према техничким цртежима купаца.
Површински третмани:Опције за полагање за специјализована радна окружења.
Опције заптивања:Алтернативни материјали за заптивање за услове високе{0}}температуре.
Прилагођени потенцијални клијенти:Специфичне комбинације електрода дизајниране за различите односе обртног момента погона.
Технички цртежи и датотеке
СТЕП, ИГЕС, ДКСФ, ПДФ
Модели компатибилни са стандардним софтвером за пројектовање.
Димензије, носивост, монтажне димензије и профили на крају осовине.
ФАК
Popularne oznake: Куглични вијци са двоструком навртком, произвођачи, добављачи, фабрика у Кини


